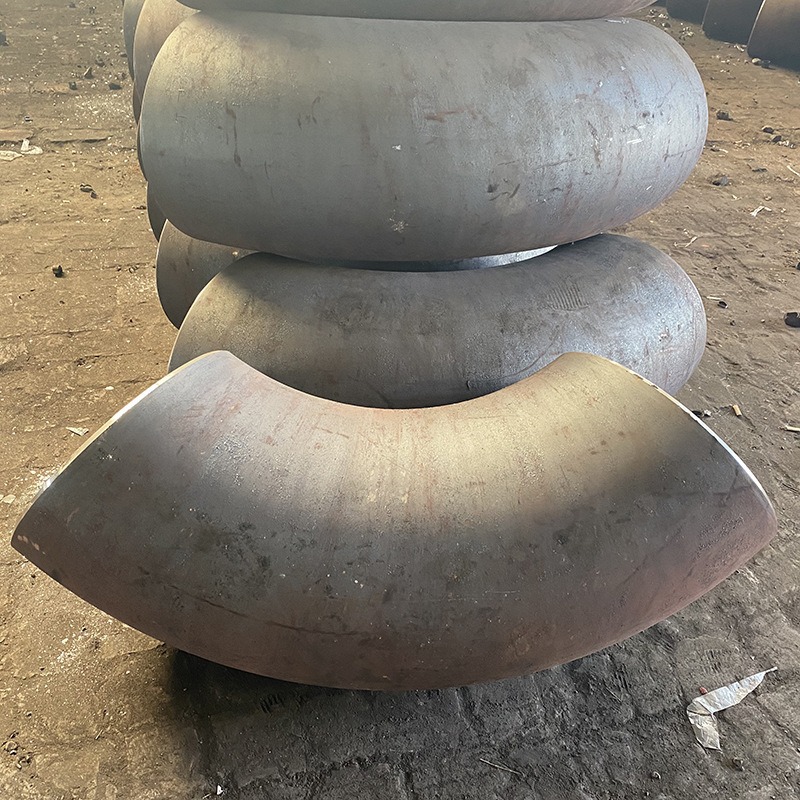
高压弯头产品说明介绍
一、产品概述
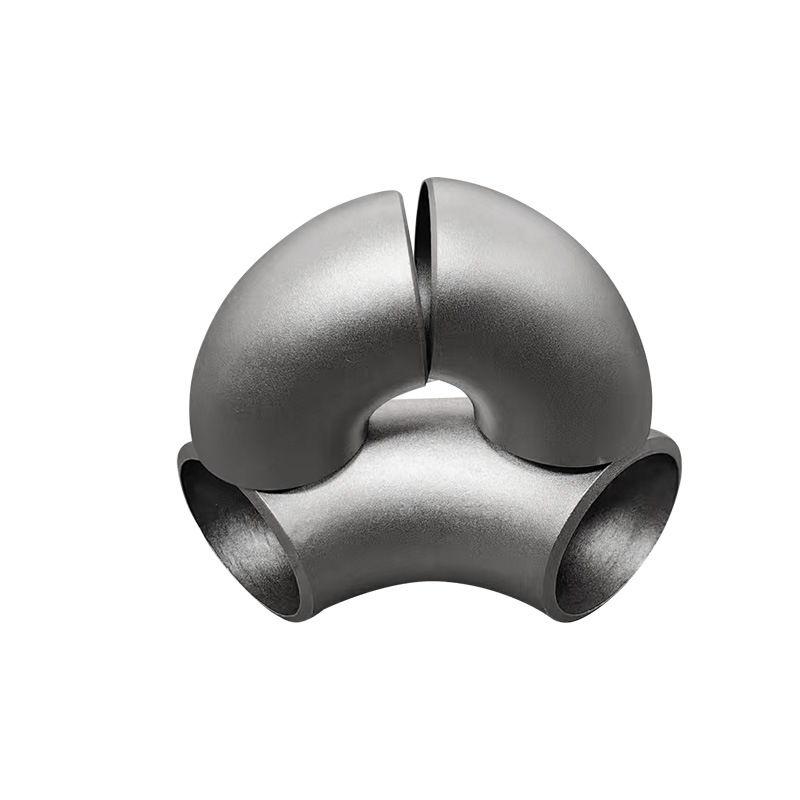
高压弯头是一种专用于高压管道系统的转向连接管件,又称高压弯管、高压肘管或高压管道弯头。它通过改变管道方向,使高压介质在转弯处平滑过渡,减少流动阻力和管道应力,同时承受高压介质的压力和冲击。高压弯头是高压管道系统中不可或缺的关键管件,广泛应用于石油、化工、电力、冶金、核工业、军工、船舶等行业的超高压、高压管道系统中。
高压弯头属于高压管件的一种,与普通碳钢弯头相比,其最大的特点是壁厚大、强度高、耐压等级高、密封要求严、制造工艺复杂。高压弯头通常指公称压力PN10.0MPa以上的弯头,部分场合指PN16.0MPa、PN25.0MPa甚至更高。高压弯头承受的介质压力、温度和载荷更大,对材料、设计、制造和检验的要求更高。
根据制造工艺的不同,高压弯头主要分为锻制弯头、热推弯头和挤压弯头等。锻制弯头组织致密、强度高,适用于超高压和高压工况;热推弯头壁厚均匀、生产效率高,适用于大批量生产;挤压弯头尺寸精度高、表面质量好,适用于精密高压管道。根据弯曲角度不同,可分为45°弯头、90°弯头和180°弯头等。根据连接方式的不同,可分为对焊弯头、承插焊弯头和螺纹弯头。根据材质的不同,可分为碳钢高压弯头、合金钢高压弯头和不锈钢高压弯头。根据应用领域的不同,可分为石油高压弯头、化工高压弯头和电力高压弯头等。
二、工作原理与结构特征
高压弯头的核心工作原理基于改变介质流向与承受高压载荷。具体来说,它主要由以下五部分组成:
弯头本体:弯头的核心部件,呈弯曲管状,由锻件或厚壁管材加工而成。弯头本体的弯曲角度有45°、90°和180°等,根据管道转向角度选择。弯头本体的壁厚远大于普通弯头,确保承受高压载荷。弯头本体的内壁光滑,减少介质流动阻力。
接口:弯头两端的连接部位,用于与高压管道连接。接口形式有对焊、承插焊和螺纹等。对焊接口强度高、密封可靠,适用于高压高温管道;承插焊接口适用于小口径高压管道;螺纹接口适用于小口径高压管道。接口的尺寸和精度直接影响连接质量和密封效果。
弯曲半径:弯头的弯曲半径是指弯头中心线到弯头内弧的距离。弯曲半径分为长半径(1.5D)和短半径(1.0D)。高压弯头通常采用长半径,以减小流动阻力和介质冲击。对于空间受限的场合,可采用短半径,但需增加壁厚补偿强度。
壁厚:弯头的壁厚是指弯头管壁的厚度。高压弯头壁厚根据管道设计压力、温度和介质腐蚀性确定,通常远大于普通弯头。壁厚越大,强度越高,承受压力越大,但成本越高。高压弯头壁厚应通过强度计算确定,确保满足高压工况要求。
表面处理:弯头的表面处理是指弯头表面的防腐处理。高压弯头通常需要做防腐处理,如涂防锈漆、镀锌或喷涂防腐涂层。对于腐蚀性介质,应选用不锈钢或合金钢材质,并做相应防腐处理。
安装时,将弯头两端与高压管道对中,采用焊接、承插焊或螺纹连接方式连接。焊接时应确保焊缝质量,采用氩弧焊打底、电弧焊盖面,焊缝应进行无损检测。安装后应进行压力测试,压力为工作压力的1.5倍,确认无泄漏后方可投入使用。高压弯头的流动阻力取决于弯曲半径、弯曲角度和内壁粗糙度。长半径弯头流动阻力小,短半径弯头流动阻力大。
三、主要技术特点与优势
耐压等级高:高压弯头壁厚大、强度高,能承受10.0MPa以上的高压介质。
强度高:采用锻件或厚壁管材,组织致密、强度高,能承受高压载荷和冲击。
密封可靠:采用对焊、承插焊或螺纹连接,密封可靠,泄漏量小。
耐高温:可选用合金钢或不锈钢材质,适用于高温高压工况。
耐腐蚀:可选用不锈钢或合金钢材质,适用于腐蚀性介质。
流动阻力小:内壁光滑,流动阻力小,减少能耗。
使用寿命长:采用优质材料和先进制造工艺,使用寿命长。
标准化程度高:符合国家标准和行业标准,互换性好。
规格齐全:规格从DN15到DN600,满足不同高压管道需求。
四、选型与安装维护指南
选型要点:
公称直径:根据管道直径选择弯头公称直径,确保与管道匹配。常用规格有DN15~DN600。
公称压力:根据管道设计压力选择弯头公称压力,确保满足使用要求。常用压力等级有PN10.0、PN16.0、PN25.0、PN32.0、PN42.0等。
弯曲角度:根据管道转向角度选择弯头弯曲角度。常用角度有45°、90°和180°。
弯曲半径:根据管道空间和流动阻力要求选择弯曲半径。高压弯头通常采用长半径(1.5D)。
壁厚:根据管道设计压力、温度和介质腐蚀性选择壁厚。壁厚应通过强度计算确定。
材质选择:根据介质类型、温度和腐蚀性选择弯头材质。碳钢适用于一般高压介质;合金钢适用于高温高压介质;不锈钢适用于腐蚀性高压介质。
连接方式:根据管道连接方式选择弯头连接方式。对焊适用于高压高温管道;承插焊适用于小口径高压管道;螺纹适用于小口径高压管道。
制造标准:根据项目要求选择制造标准,如国标、美标、德标、日标等。
无损检测:高压弯头应进行无损检测,如射线检测、超声波检测和磁粉检测。
安装与维护:
安装前应检查弯头外观和尺寸,确保无缺陷和损伤。
安装前应检查弯头材质和壁厚,确保符合要求。
安装前应检查弯头无损检测报告,确保合格。
安装时应将弯头两端与管道对中,确保同轴度。
焊接时应采用氩弧焊打底、电弧焊盖面,确保焊缝质量。
焊接后应进行无损检测,确认焊缝无缺陷。
安装后应进行压力测试,压力为工作压力的1.5倍,保压时间不少于30分钟。
定期检查弯头焊缝,发现裂纹应及时修补。
定期检查弯头腐蚀情况,发现腐蚀应及时防腐处理或更换。
定期检查弯头壁厚,发现减薄应及时更换。
对于高温工况,应注意热膨胀对弯头连接的影响,必要时预留热膨胀补偿量。
五、常见问题解答(FAQ)
Q1:高压弯头和普通弯头有什么区别?我该选哪个?
A: 两者区别显著。高压弯头壁厚大、强度高、耐压等级高,能承受10.0MPa以上的高压介质,适用于高压管道;普通弯头壁厚小、强度低、耐压等级低,适用于中低压管道。选择建议:高压管道选高压弯头;中低压管道选普通弯头。高压弯头成本较高,但安全可靠。
Q2:高压弯头的壁厚如何确定?
A: 壁厚应根据管道设计压力、温度、材质和腐蚀余量通过强度计算确定。常用计算公式为:t=PD/(2[σ]E+PY),其中t为壁厚,P为设计压力,D为外径,[σ]为许用应力,E为焊接系数,Y为温度系数。建议:高压弯头壁厚应通过专业计算确定,确保满足高压工况要求。
Q3:高压弯头需要做哪些无损检测?
A: 高压弯头应进行无损检测,包括射线检测、超声波检测、磁粉检测和渗透检测。射线检测和超声波检测用于检测内部缺陷;磁粉检测和渗透检测用于检测表面缺陷。建议:高压弯头应进行100%无损检测,确保无缺陷。
Q4:高压弯头的材质如何选择?
A: 根据介质类型、温度和腐蚀性选择。碳钢适用于一般高压介质;合金钢适用于高温高压介质;不锈钢适用于腐蚀性高压介质。建议:一般高压介质选碳钢或合金钢;高温高压介质选合金钢;腐蚀性高压介质选不锈钢。
Q5:高压弯头出现泄漏怎么办?
A: 首先检查焊缝是否有裂纹,发现裂纹应补焊;检查弯头是否有砂眼或气孔,发现缺陷应补焊或更换;检查弯头壁厚是否减薄,发现减薄应更换;检查连接螺纹是否松动,发现松动应紧固或更换。若仍无法解决,应更换弯头。注意:高压弯头泄漏处理应在停输和泄压后进行,确保安全。
Q6:高压弯头可以用于高温管道吗?
A: 可以,但需选用耐高温材质。碳钢高压弯头适用于不超过300℃的工况;合金钢高压弯头适用于300~600℃的工况;不锈钢高压弯头适用于600℃以上的工况。注意:高温工况应注意热膨胀对弯头连接的影响,必要时预留热膨胀补偿量。
Q7:高压弯头的制造标准有哪些?
A: 高压弯头的制造标准包括国家标准(GB/T 12459、GB/T 13401)、美标(ASME B16.9、ASME B16.11)、德标(DIN)、日标(JIS)和英标(BS)等。选择建议:国内项目优先选国标;出口项目根据客户要求选择美标、德标或日标。不同标准的弯头尺寸和壁厚可能不同,选型时应确认标准兼容性。
六、结语
高压弯头作为高压管道系统中不可或缺的关键管件,以其耐压等级高、强度高、密封可靠、耐高温、耐腐蚀、流动阻力小等卓越性能,在石油、化工、电力、冶金、核工业、军工、船舶等行业的超高压、高压管道系统中发挥着不可替代的作用。正确的选型、精心的安装以及科学的维护,是发挥其优良性能、延长使用寿命的关键。我们建议用户在实际应用中,严格遵循产品手册和相关标准,并结合具体工况咨询专业技术人员,以确保高压弯头长期安全可靠运行。